


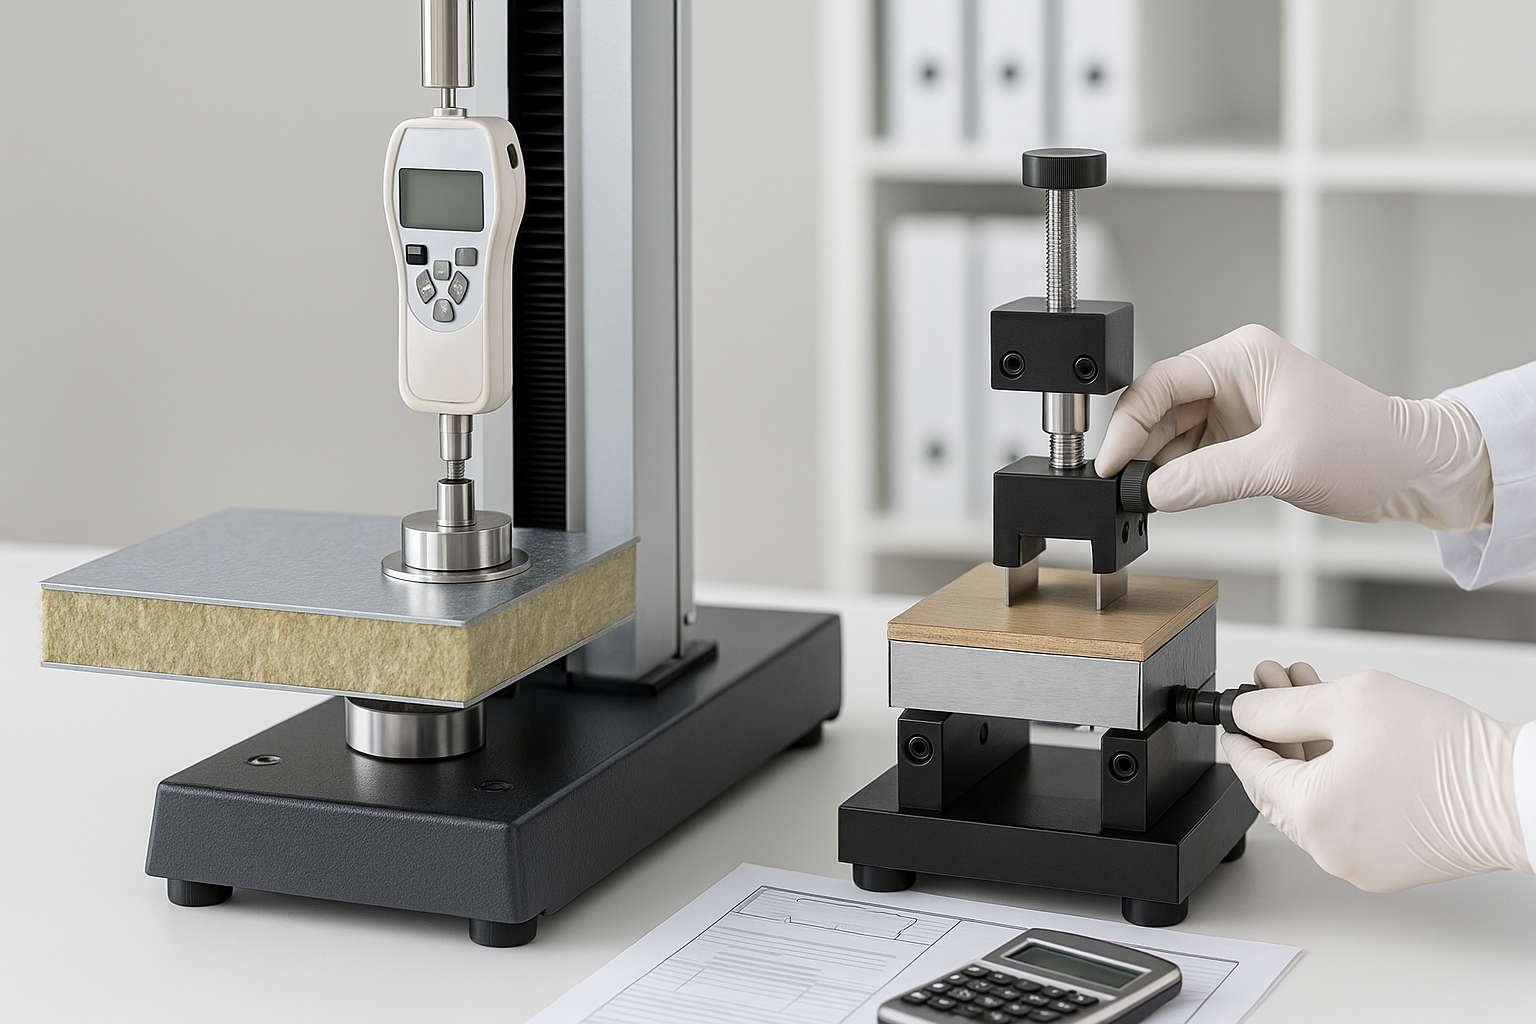
Сэндвич-панели и дверные полотна — это многослойные конструкции, где внешний слой (металл, HPL, ПВХ, MDF/OSB) склеивается с сердечником (минеральная вата, PIR/PUR, EPS, сотовый картон или ДВП). Надёжность такой системы определяет клей: он распределяет нагрузки, компенсирует терморасширения и удерживает облицовку без отслоений. Два ключевых показателя, которые должен обеспечивать клей для сэндвич-панелей и дверных панелей, — это прочность на отрыв (peel/adhesion) и прочность на сдвиг (shear), включая поведение при вибрациях, ударах и климатическом старении.
Материалы и конструкции: что мы склеиваем
- Облицовки: оцинкованная сталь, алюминий, нержавеющая сталь, HPL/Compact, ПВХ-лист, MDF/HDF, фанера, OSB.
- Сердечники: минеральная вата (каменная/стекловата), PIR/PUR, EPS, XPS, сотовые заполнители, ДВП.
- Области применения: фасады и перегородки, холодильные и технологические камеры, двери интерьера и входные двери, чистые помещения, транспортные кузова.
Для каждой пары материалов требуются свои адгезивы: металл↔минвата — одно; HPL↔PIR — другое; MDF↔соты — третье. Универсальных рецептур мало — важны корректный подбор и испытания на сдвиг/отрыв.
Требования к клеям: от адгезии до климатической стабильности
- Высокая адгезия к разнородным субстратам (металлы, композиты, древесные плиты, полимеры).
- Прочность на сдвиг при статических и динамических нагрузках, в том числе после термоциклов.
- Прочность на отрыв облицовки от сердечника без «каналообразования» и частичного расслоения.
- Термостойкость/морозостойкость: сохранение свойств от отрицательных температур до рабочих «летних»/технологических нагревов.
- Влагостойкость и устойчивость к химии (конденсат, моющие/строительные химикаты).
- Эластичность и компенсация деформаций при разном ТКЛР облицовки и сердечника.
- Технологичность: подходящая вязкость, открытое время, стойкость к стеканию, совместимость с валиковыми, форсуночными и шторными узлами.
Типы клеёв и где они работают лучше всего
Двухкомпонентные полиуретановые (2К ПУ)
Базовый выбор для металла, HPL и минераловатных/полимерных сердечников. Даёт высокую прочность на сдвиг, отличную адгезию к сложным поверхностям, хорошую теплостойкость и влагостойкость. Подходит для дверных полотен MDF/HDF и сэндвич-панелей с минватой, PIR/PUR, EPS. Оптимален для прессования (холод/тепло) и больших форматов.
Реактивные клеи-расплавы PUR (HMPUR)
Когда важны скорость и ранняя прочность. Применяются на линиях высокой производительности для дверных панелей, кромок и облицованных полотен (HPL, ПВХ, шпон). Даёт быстрое «схватывание» и после реакции с влагой формирует термо- и влагостойкий шов, устойчивый к отрыву.
Эпоксидные системы
Для максимальной прочности на сдвиг и работы с металлом/композитами. Устойчивы к температуре и химии, применяются в ответственных панелях, транспортных кузовах и конструкционных узлах. Минус — более длительное отверждение и высокая жёсткость шва (требуется оценка ударной вязкости).
Дисперсионные (ПВА/акрил, D3/D4)
Для внутренних дверей и панелей без экстремальных нагрузок. Хорошая начальная липкость и удобство нанесения. Ограничения: низкая теплостойкость по сравнению с ПУ и эпоксидом; для влажных/наружных зон — только усиленные формулы и D4-класс.
Силаново-модифицированные полимеры (SMP/MS)
Гибридные эластичные составы, которые компенсируют деформации и снижают риск «отклеивания» при терморасширении. Выбор для узлов, где критична вибро- и ударная стойкость, а также требуется низкий запах/низкий VOC.
Испытания: как подтвердить прочность на сдвиг и отрыв
- Сдвиг (lap-shear): склейка внахлёст и измерение предела прочности на сдвиг при 23 °C/50 % RH и после кондиционирования (влага, холод/тепло, соль/щелочь по задаче).
- Отрыв/peel: T-peel или «floating roller peel» для облицовок; для сэндвич-панелей — отрыв облицовки от сердечника по контрольным образцам.
- Термоциклирование: многократно от −20…−30 °C до +60…+80 °C (диапазоны под проект), фиксация изменения прочности на сдвиг/отрыв.
- Ползучесть (creep) и релаксация напряжений: измерение сдвиговой деформации во времени при нагрузке и температуре.
- Климатическая камера: ускоренное старение (тепло/влага/ультрафиолет для наружных панелей).
- Ударная нагрузка/вибрация: выборочно для транспортных/технологических панелей.
Результаты протоколируются: цель — не только «пас/фейл», но и окно безопасной эксплуатации с запасом прочности и повторяемостью.
Настройка процесса: от поверхности до прессования
- Подготовка поверхности: обезжиривание, лёгкая шлифовка/щетование, коронная/плазменная активация для полимеров, праймеры для металла и HPL.
- Нанесение и расход: валик/шторка/форсунка; типовые диапазоны 120–250 г/м² для 2К ПУ (зависит от пористости сердечника и шероховатости облицовки).
- Открытое время и сборка: соблюдайте окно нанесение→сборка→пресс; избегайте «пересушки» поверхности и холодных стыков.
- Прессование: давление и время под материал (для ПУ — чаще 0,2–0,6 МПа; для HMPUR — короткие циклы с контролем температуры).
- Отверждение/дозревание: выдача на механооперации/логистику только после набора расчётной прочности; контроль температуры цеха и влажности.
- Контроль качества на линии: отбор купонов, экспресс-тесты на отрыв, ведение карт режима (SPC) по ключевым параметрам.
Быстрый подбор клея под задачу
- Металл/HPL ↔ минеральная вата (фасад/перегородки): 2К ПУ с повышенной прочностью на сдвиг и устойчивостью к влаге; праймер под металл.
- ALU/сталь ↔ PIR/PUR (холодильные панели): 2К ПУ или эпоксид; фокус на сдвиге, термоциклах и влагостойкости.
- MDF/HDF ↔ сотовый картон (межкомнатные дверные полотна): PUR hot melt или 2К ПУ с умеренной эластичностью, быстрый набор ранней прочности.
- Двери с HPL/ПВХ-облицовкой: PUR hot melt для облицовки + 2К ПУ для силового «сэндвича» по периметру и ребрам жёсткости.
- Внутренние панели без высоких нагрузок: дисперсионные ПВА/акрил (D3/D4) при нормальной влажности и температуре, приоритет чистоты и простоты нанесения.
Типичные ошибки и как их избежать
- Недостаточная подготовка поверхности: жир/пыль → падение отрыва. Решение: стандартизовать очистку и активацию.
- Слишком малый/избыточный расход: «сухой» шов или выдавливание/поры. Решение: верифицировать массу наносимого слоя.
- Выход за окно сборки: клей «схватился» до прессования → слабый сдвиг. Решение: сбалансировать такт линии и открытое время.
- Неправильно выбранная химия: жёсткий эпоксид там, где нужны деформации; слишком «мягкий» SMP в силовом узле. Решение: испытания на сдвиг/отрыв именно на ваших парах материалов.
- Отсутствие термоциклов в план-тесте: панель держится «свежей», но расслоение после сезона. Решение: добавить климатические тесты и creep.
Экономика и безопасность процесса
Правильно подобранный клей для сэндвич-панелей снижает TCO: меньше брака и рекламаций, выше скорость линии, стабильный расход. Следите за VOC и требованиями по вентиляции (для растворных систем и HMPUR), работайте по SDS, контролируйте температурный режим хранения и срок годности.
Чтобы дверные панели и сэндвич-панели были прочными в реальной эксплуатации, клей должен обеспечивать высокий отрыв облицовки и стабильный сдвиг при климатических и механических нагрузках. Практически это означает: корректный выбор химии (2К ПУ, PUR hot melt, эпоксид, дисперсии), качественную подготовку поверхности, соблюдение окна процесса и валидацию через испытания на сдвиг/отрыв и термоциклы. Нужна помощь с подбором состава под ваш сердечник и облицовку, а также с тест-планом? Команда Umacoll подготовит рекомендации, образцы и режимы для вашей линии.